

LED灯珠内部气泡如何量化管控?HF-S81微焦点X射线检测方案
- 发布时间 2026-09-18
在LED灯珠的封装制程中,固晶焊层与封装胶体内部的气泡(空洞)是一类肉眼不可见、却对散热性能、光输出稳定性与长期可靠性有直接影响的内部缺陷。本文以骅飞科技HF-S81微焦点X射线工业检测设备为例,介绍LED灯珠气泡的无损检测原理、气泡率的量化判定与呈现方式,以及该类检测手段在来料检验、过程抽检与批量一致性管控中的实际价值。
一、LED灯珠内部气泡:看不见,但影响真实存在
LED灯珠的典型结构包括支架(含焊盘)、芯片、固晶材料、键合线与外部封装胶体。在固晶与封胶工艺环节,若工艺参数、材料状态或环境条件控制不当,可能在两个位置引入气泡类缺陷:
固晶焊层气泡(空洞):固晶胶或焊料层中的空洞会减小有效导热与导电面积,使芯片结温升高,长期表现为光衰加快、色漂,严重时出现死灯;
封装胶体气泡:环氧树脂或硅胶封装体内的气泡会形成应力集中点,在回流焊或冷热循环中可能诱发胶体开裂、分层,破坏密封性,使水汽侵入内部结构。
这类缺陷的共同特点是:位于灯珠内部,常规目检与光学检测无法触及;且缺陷在出厂初期往往不表现为功能失效,而是在终端使用一段时间后以可靠性问题的形式暴露。对LED封装厂与下游应用厂商而言,这意味着单纯依靠成品电参数测试,难以有效拦截此类风险。
二、检测原理:微焦点X射线透视成像
X射线检测属于无损检测(NDT)范畴。其基本原理是:X射线穿透被检物体时,不同密度与厚度的材料对射线的衰减程度不同,探测器接收透射后的射线并转换为灰度图像——材料越致密、越厚,图像灰度越暗;存在气泡、空洞的区域因衰减减弱,在图像上表现为与周围材料存在明显灰度差异的亮斑。LED灯珠的金属支架、芯片与封装胶体在图像中层次分明,气泡的位置、大小与分布由此得以直观呈现。
HF-S81采用微焦点封闭管X射线源,焦点尺寸5μm。微焦点的意义在于:在对样品进行几何放大观察时,图像不会因焦点尺寸而产生明显模糊,微小气泡在高放大倍率下仍能保持清晰边缘,这是实现对灯珠级小尺寸样品进行精细观察的基础条件。
设备配套高分辨率数字平板探测器(FPD),探测器分辨率5.8 LP/mm,像素尺寸85μm,AD转换位数16 bit,帧率20 fps,兼顾成像对比度与检测节拍。
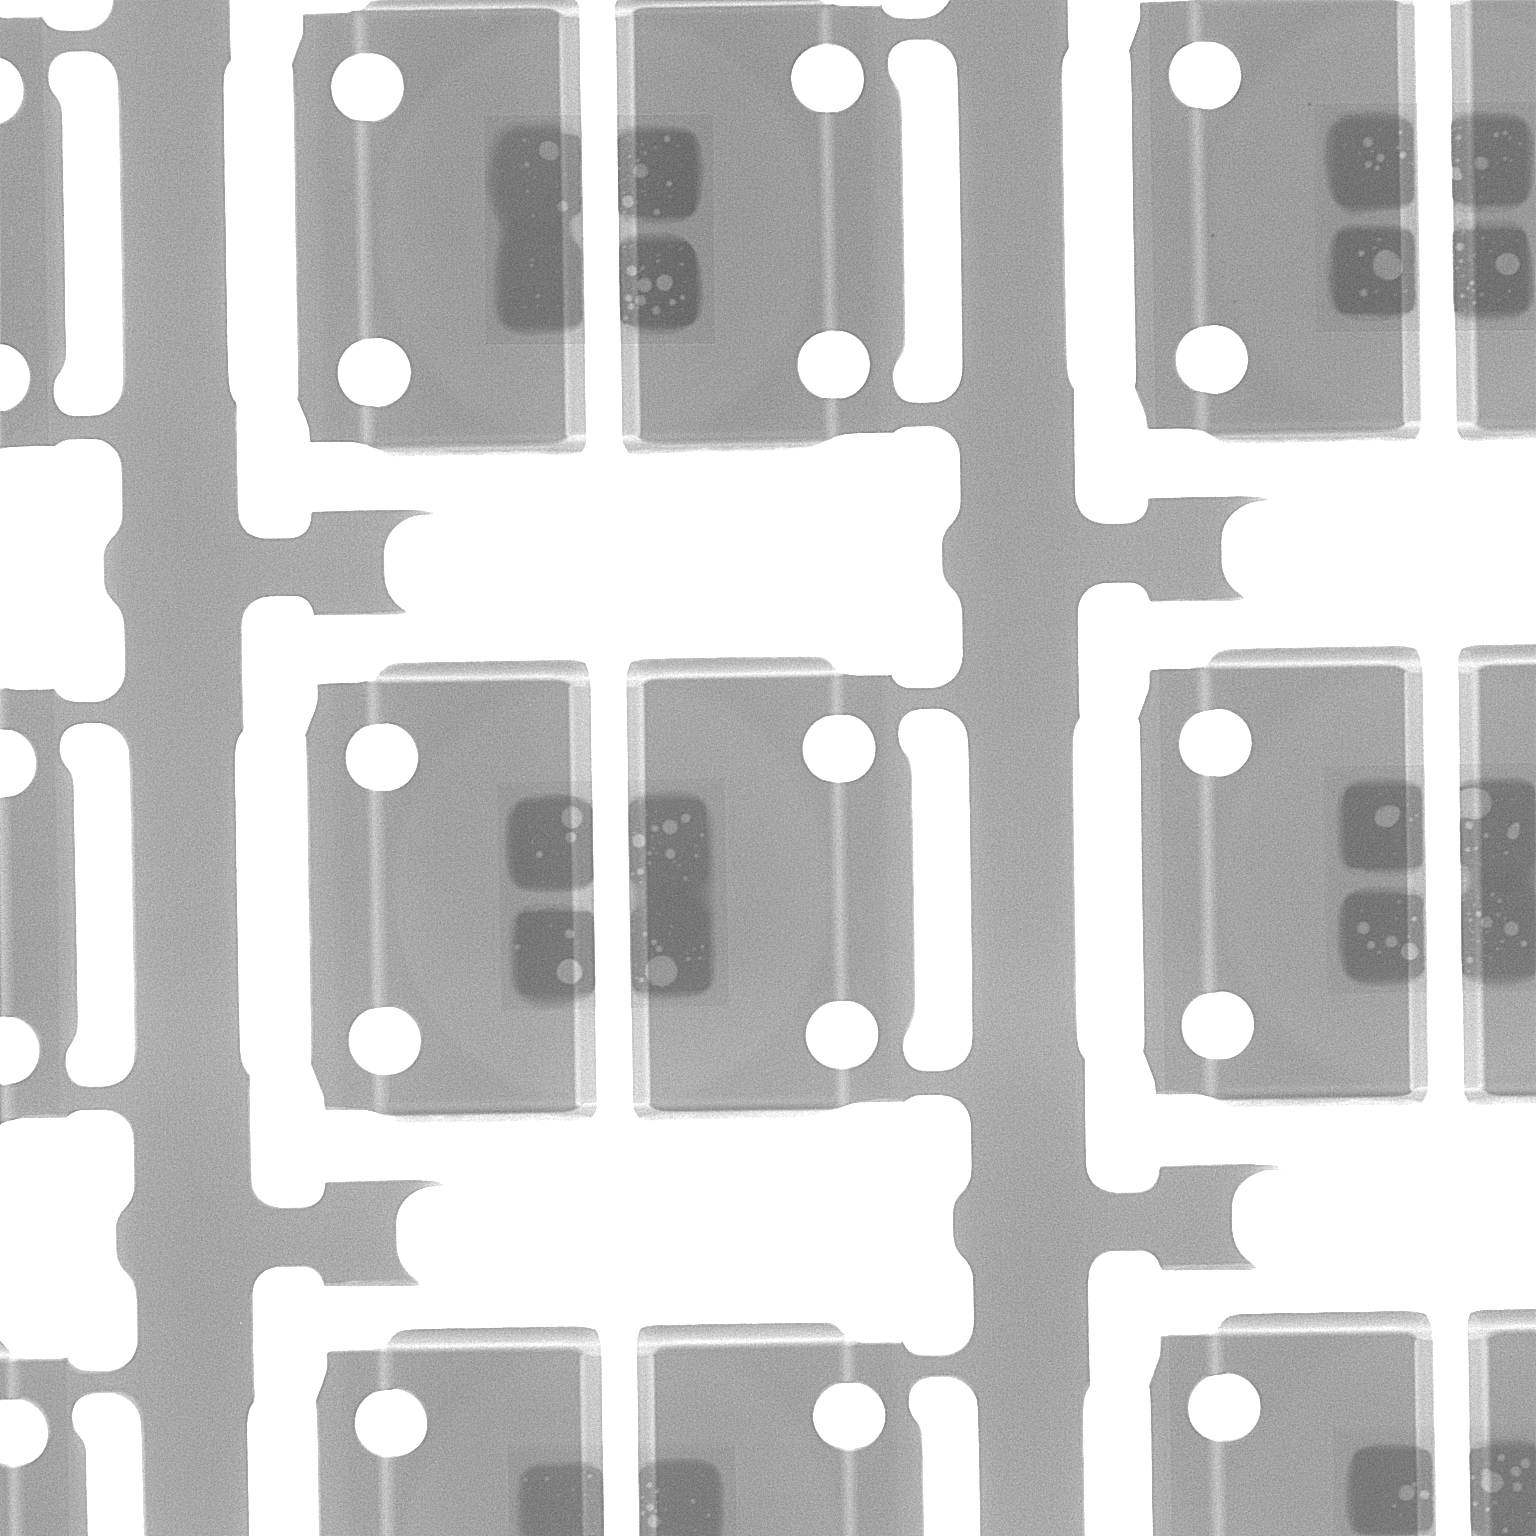
图一 HF-S81对LED灯珠阵列的X射线检测成像效果:支架焊盘、固晶区域与气泡(亮斑)清晰可辨
三、检测方法与流程
以托盘装LED灯珠样品为例,基于HF-S81的典型检测流程如下:
上料与定位:将样品托盘置于载物台,通过高清自动导航功能快速定位至目标检测区域;
实时透视成像:X射线穿透样品,平板探测器实时输出灰度图像,操作者可调整放大倍率与成像参数,观察固晶层与封装体内的气泡分布;
气泡识别与测量:利用自主研发的多功能图像处理系统,框选待测区域(如单颗灯珠的固晶区域),软件自动识别区域内的气泡并计算气泡率,同时支持三点直径测量、平行距测量、多边形测量等辅助测量功能;
批量走位检测:通过多点CNC自动定位与多点位编辑功能,可针对整盘灯珠编制走位检测程序并保存,后续同型号产品直接调用,实现批量样品的逐点自动走位检测;
结果判定与记录:支持测试点步进OK/NG标注,判定结果以不同颜色标注在模拟位置图上,便于追溯、挑选与统计分析。
四、气泡率的判定与量化呈现
气泡管控的核心在于量化。HF-S81软件的空洞计算功能针对选定检测区域,输出两类关键指标:
总气泡率(Total):检测区域内全部气泡面积之和占该区域面积的百分比,反映该区域气泡的总体水平;
最大单泡率(Max):区域内最大单个气泡面积占该区域面积的百分比,用于识别局部集中缺陷——单个大气泡对散热路径的阻断作用往往比同等总面积的分散小气泡更显著,因此该指标需单独设限。
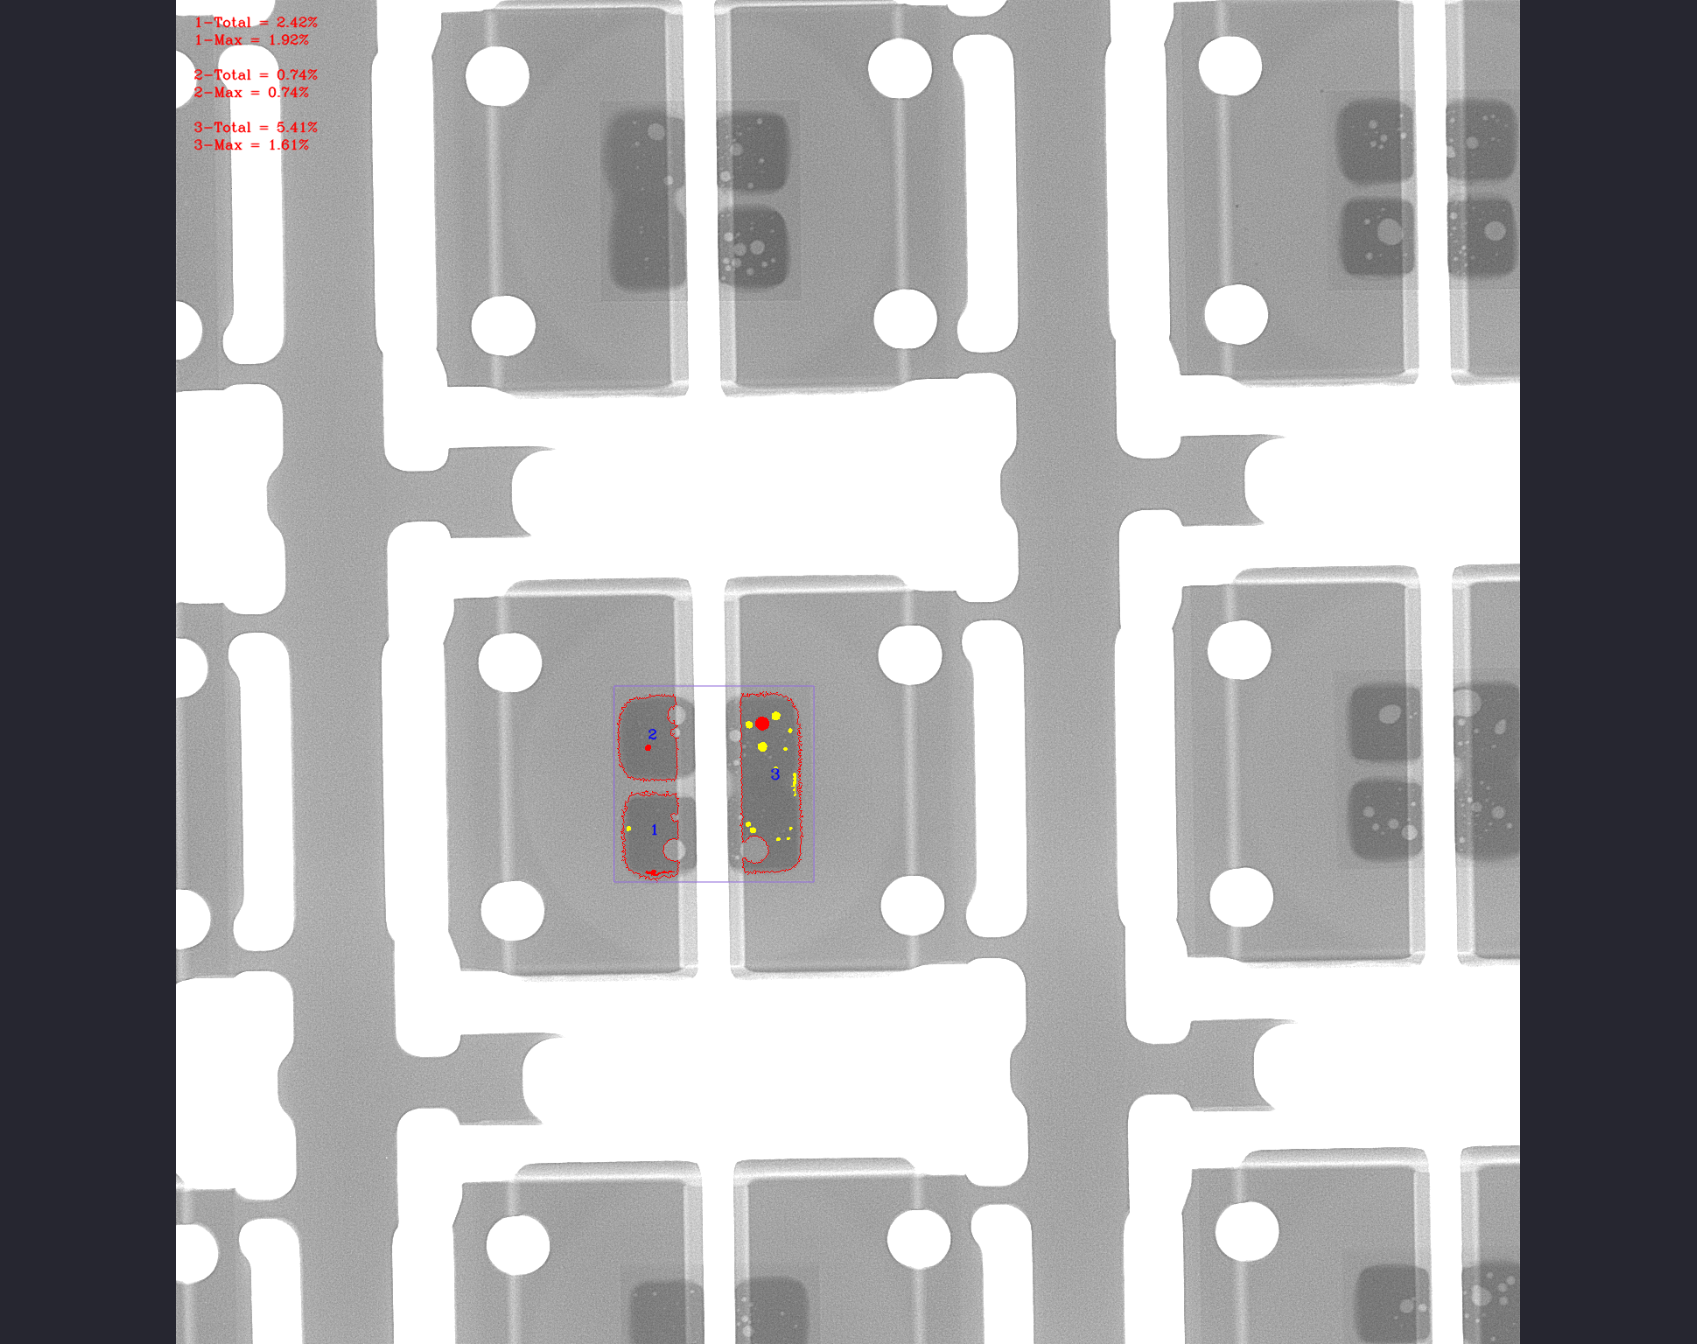
图二 气泡率检测结果:软件自动框选检测区域、标注气泡并输出Total/Max量化数据
以图二所示实测界面为例,软件对同一颗灯珠的三个检测区域分别给出量化结果:
1号区域:总气泡率 Total = 2.42%,最大单泡率 Max = 1.92%
2号区域:总气泡率 Total = 0.74%,最大单泡率 Max = 0.74%
3号区域:总气泡率 Total = 5.41%,最大单泡率 Max = 1.61%
上述数据为实际检测界面的输出示例。可以看到:3号区域总气泡率达到5.41%,明显高于1号与2号区域;而其最大单泡率为1.61%,说明该区域气泡数量较多但相对分散。两类指标结合,才能对缺陷形态做出完整判断。
关于判定阈值:LED灯珠气泡率的合格限值并不存在全行业统一的强制数值,通常由企业依据产品应用等级(如通用照明、车用、背光、显示等)、散热设计要求与客户质量协议自行制定。HF-S81提供的是稳定、可复现的量化测量手段,具体的Total/Max限值建议由供需双方结合产品可靠性验证数据共同确认,并在来料检验规范中固化。
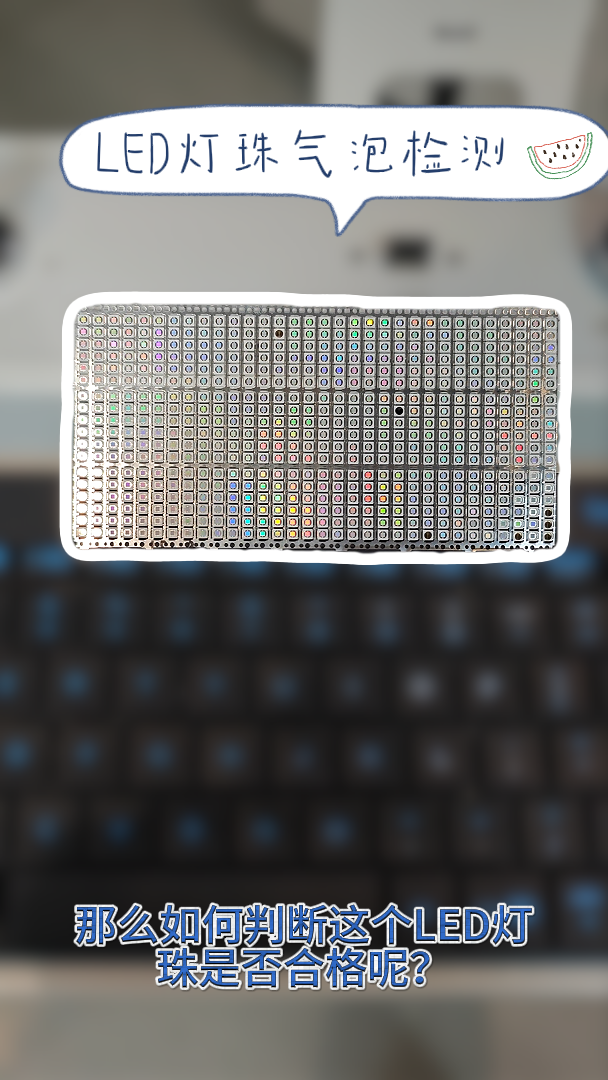
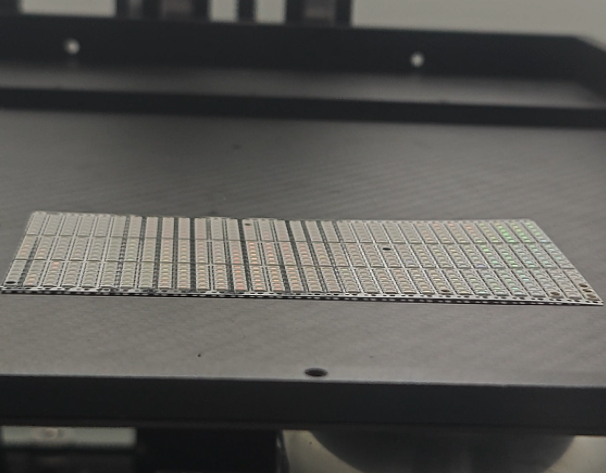
图三 受检样品:托盘装LED灯珠阵列实物
五、典型应用场景
封装厂过程抽检与出货检验:对固晶、封胶工序后的灯珠按批次抽样检测气泡率,监控工艺稳定性,及时发现参数漂移;
下游应用厂商来料检验(IQC):对供应商灯珠进行气泡率抽测,将量化数据纳入来料验收标准,避免内部缺陷流入SMT贴装环节;
新品导入与工艺验证:在固晶材料选型、点胶/封胶工艺参数调试阶段,对比不同方案的气泡率数据,为工艺优化提供量化依据;
失效分析:对客户端退回的失效灯珠进行无损透视,观察固晶层空洞、胶体气泡与分层情况,辅助定位失效机理,避免破坏性开帽对证据的破坏;
延伸应用:同类检测方法同样适用于SMT行业BGA/QFN焊接空洞检测、电容内部结构检查、线材接头检测等场景。
六、对质量管控的实际价值
1. 将"不可见缺陷"转化为"可量化数据"
气泡管控的难点在于缺陷不可见。X射线检测配合软件空洞计算,将内部气泡转化为Total/Max两组可记录、可比对、可追溯的数值,使检验判定从经验判断转变为数据判断,降低人员判定差异带来的漏检与误判。
2. 支撑批量一致性监控
借助多点位程序保存与自动走位功能,同一机种的检测位置、判定区域与流程可完全固化,不同批次、不同班次的检测结果具备可比性,为SPC统计过程控制提供数据源,帮助工艺部门在不良放大前识别趋势性异常。
3. 前移可靠性风险拦截点
固晶空洞与封装气泡引发的问题多在使用中后期暴露,此时召回与客诉成本远高于厂内拦截。将气泡率检测纳入过程检验或来料检验,是在产品交付前拦截此类可靠性风险的成本相对可控的手段。
4. 兼顾安全与产线适配
设备X光泄漏量小于1 μSv/h,配备门体安全互锁与强制断电保护;整机占地约0.63 m²,220 VAC常规供电,可部署于实验室、品保室或产线检验工位。
七、常见问题(FAQ)
Q1:X射线检测会损伤LED灯珠吗?
不会。X射线检测属于无损检测,检测过程不接触样品、不改变样品物理与电气性能,检测后的灯珠可正常流转。
Q2:能检测多小的气泡?
HF-S81采用5 μm微焦点射线源配合85 μm像素尺寸的高分辨率平板探测器,可观察灯珠固晶层与封装体内的微小气泡;具体可检出的最小气泡尺寸与样品结构、材料及放大倍率设置相关,建议以实际样品验证为准。
Q3:气泡率合格标准是多少?
行业内无统一强制限值,需结合产品应用等级与客户质量协议确定。设备提供Total(总气泡率)与Max(最大单泡率)的量化输出,企业可据此建立内部判定标准。
Q4:整盘灯珠如何高效检测?
可通过多点CNC自动定位功能编制整盘走位检测程序并保存,同型号产品直接调用程序逐点自动走位,配合步进OK/NG标注与颜色标记记录,兼顾检测效率与结果可追溯性。
关于骅飞科技:骅飞科技专注于工业X射线检测设备的研发与制造,HF-S81为其微焦点X射线工业检测设备系列机型之一,广泛应用于电子制造、半导体封装等领域的无损检测。如需了解设备详情、预约样品检测验证或获取完整技术规格书,欢迎与我们联系。
说明:文中检测数据为设备实际检测界面的输出示例,仅用于说明检测与量化呈现方式;具体产品的判定标准请以供需双方确认的质量规范为准。