

光模块封壳后内部焊接质量怎么查?X 射线无损检测实录
- 发布时间 2026-11-03
铸件 X 射线检测:外观检查漏掉的裂纹与气泡
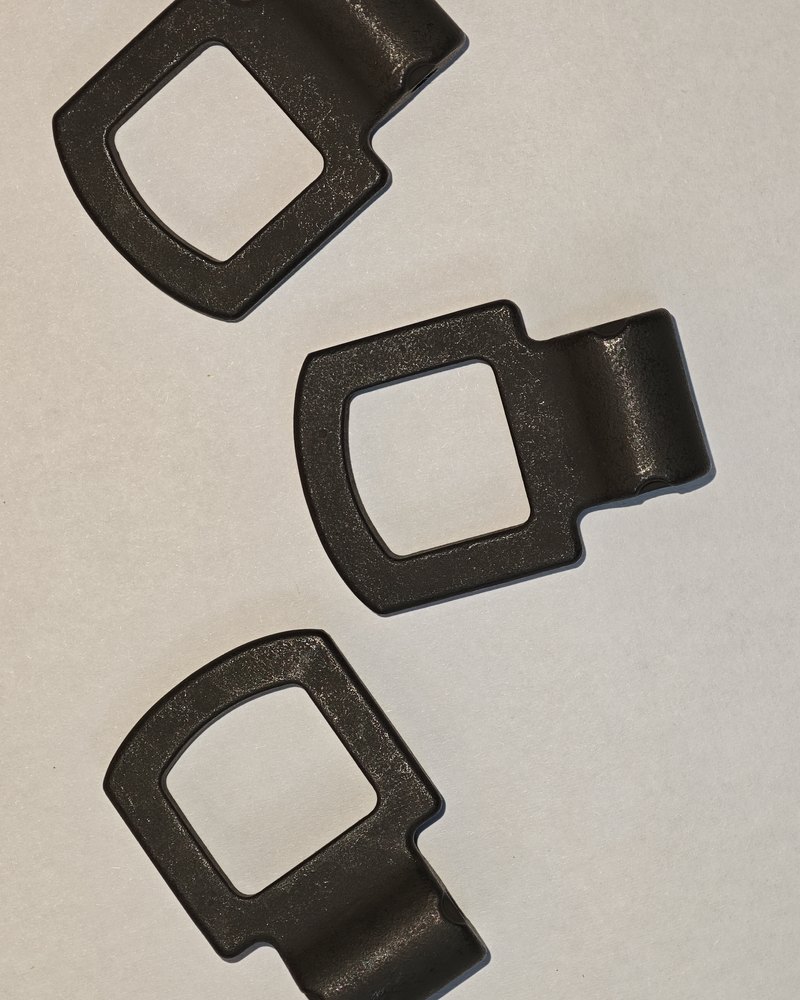
像图 1 这样的小铸件,下线时看起来是完成品:涂层均匀、尺寸合格、外观干净。但铸件最常见的两类缺陷——裂纹和气泡——都形成于金属内部,外观检查和尺寸测量找不到它们。本文用三颗同款铸件(每颗单独成像),说明这类缺陷在 X 射线图像上的样子。
这三颗铸件出自同一设计,表面带黑色涂层。 从外观看,它们没有任何区别: 涂层光滑、尺寸一致、边缘干净。 下文的三张 X 射线图像,就分别取自这三颗铸件。 |
图 1 本文检测的三颗铸件 |
为什么这些缺陷能躲过外观检查
先看气泡。熔融金属中溶解的气体,在凝固过程中会析出;如果来不及逸出,就被包裹在金属内部,形成气泡。再看裂纹:金属凝固时要收缩,当收缩受阻、应力超过截面能承受的限度,裂纹就产生了。
这两类缺陷都喜欢出现在壁厚突变的位置——恰好是这类零件半圆筒与方框相接的过渡区:厚大的金属实体与较薄的壁在这里交汇。而由于缺陷藏在铸件内部,零件可以通过所有外部检查:涂层照常覆盖,尺寸测量合格,表面看不出任何异常。
三颗铸件,三张 X 射线图像
图 1 中的三颗铸件被逐颗成像(检测实况见图 2),结果如图 3 所示:每颗铸件一张图像,从左到右依次排列。
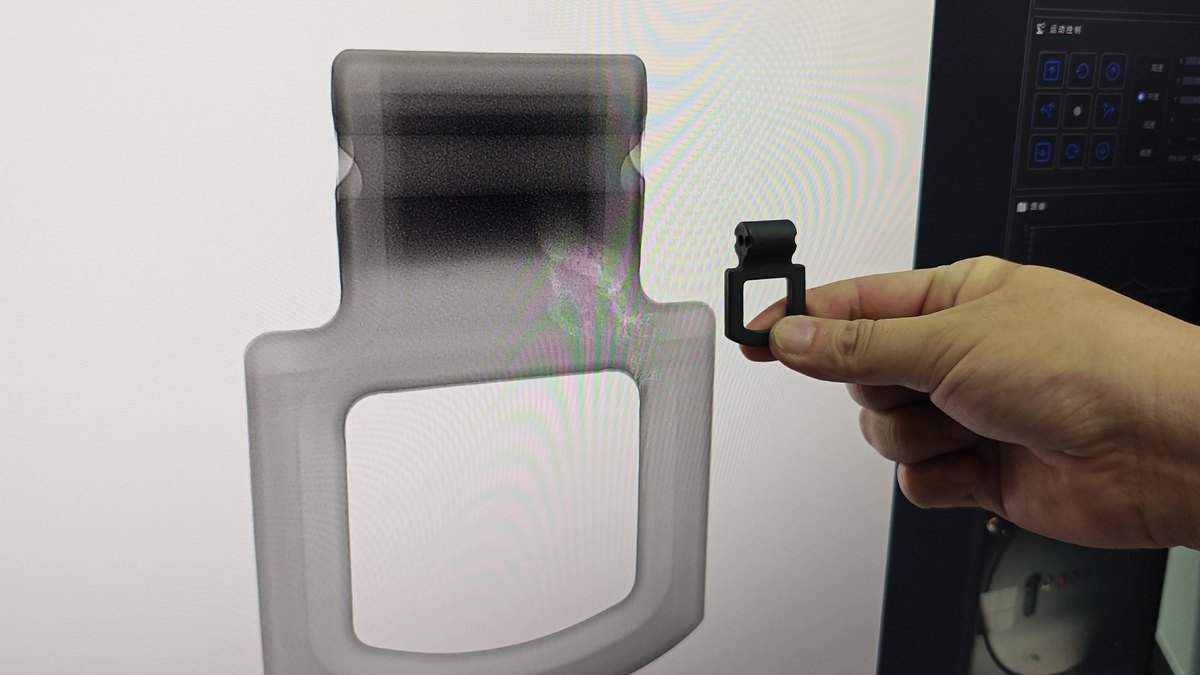
图 2 检测实况:铸件与屏幕上的实时 X 射线图像对照
在这类图像里,深色代表射线穿过的材料更多——厚实的半圆筒几乎呈黑色——亮斑则代表材料更少。三颗铸件在半圆筒与方框的过渡区,都出现了不规则的亮斑:偏圆的亮斑符合气泡的特征,尖锐的线状亮斑符合裂纹的特征。
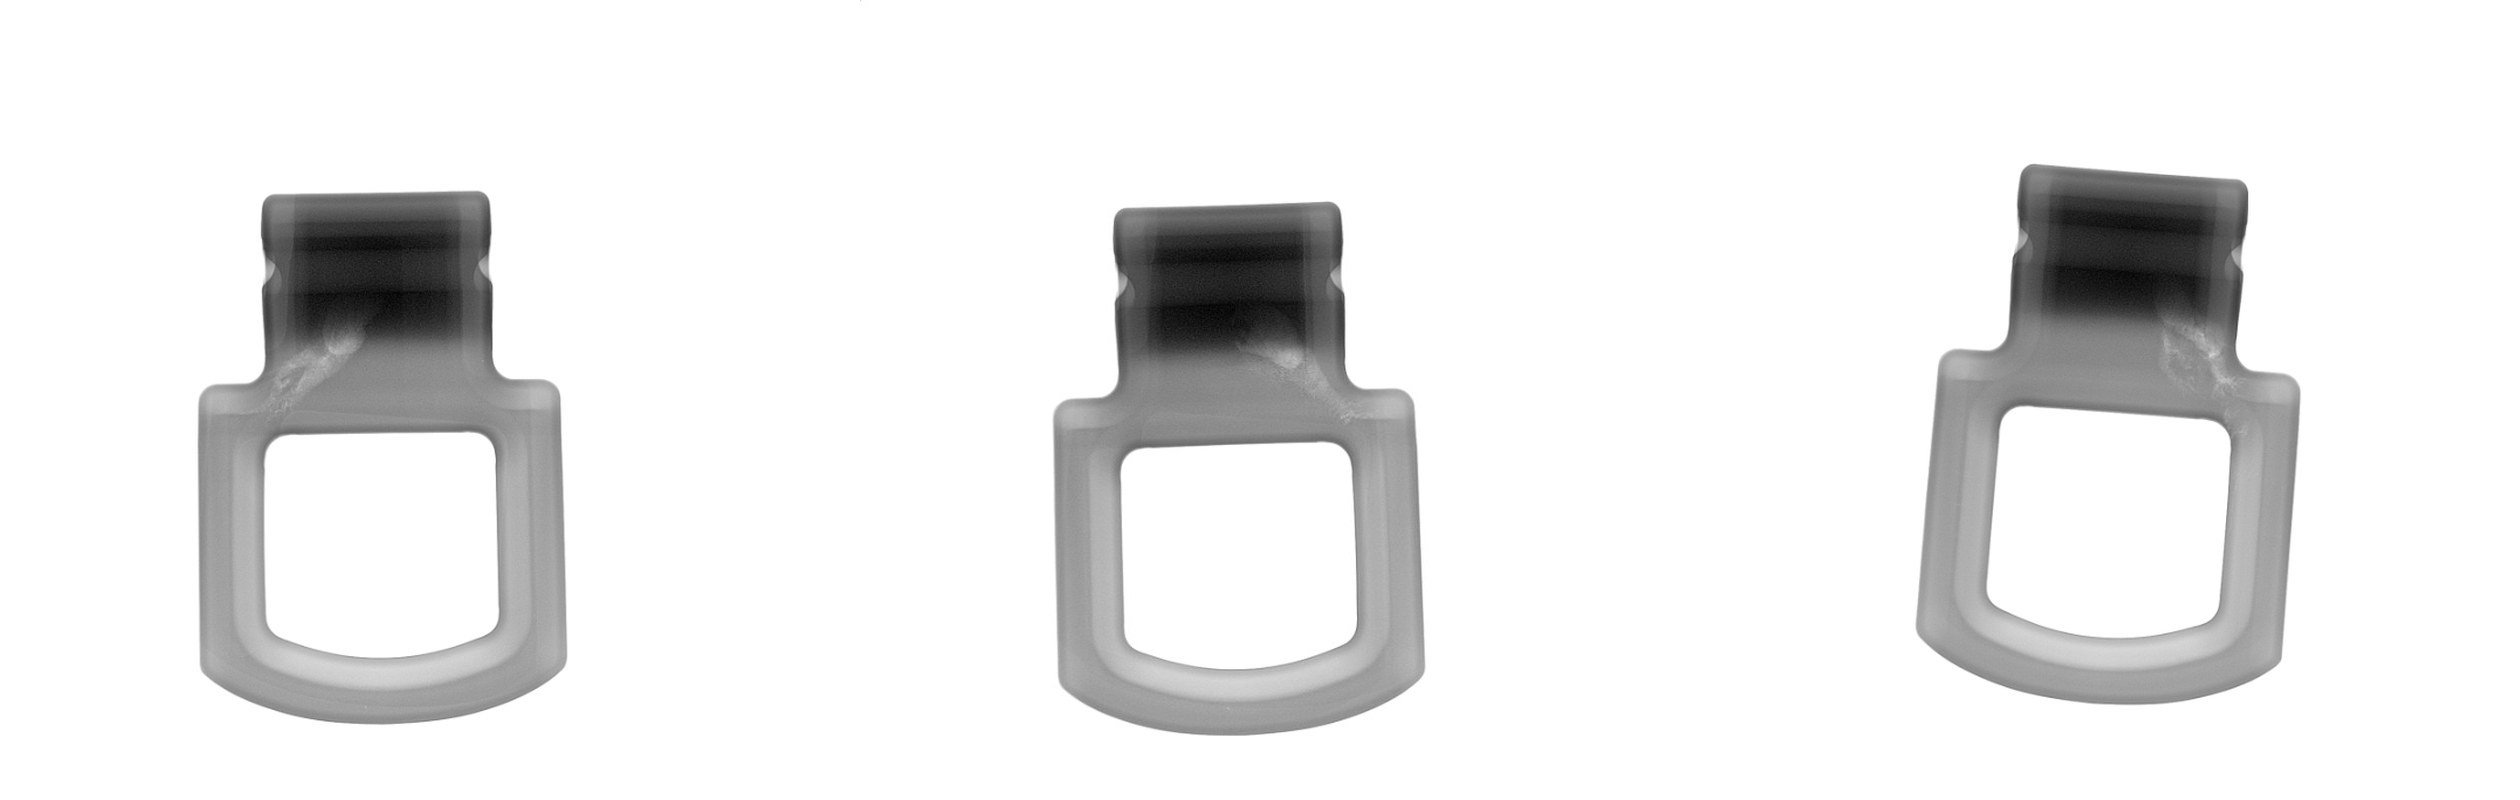
图 3 三颗铸件的 X 射线图像:1 号、2 号、3 号(从左至右)
缺陷集中在这个位置不是巧合。厚薄过渡区最后凝固,也最先积聚应力,所以气泡和裂纹常常结伴出现在同一区域。
需要说明的是,判读这类图像仍需要经验:边缘效应和结构投影有时会伪装成缺陷,临界情况的判定,应交给有经验的人员。
X 射线检测能说明什么,不能说明什么
X 射线检测呈现的是铸件的内部结构:有没有孔洞或裂纹、在什么位置、有多大。它不测量力学强度,也不做合格判定。气泡允许多大、裂纹允许多长,属于供需双方在质量协议里约定的内容。
在实际生产中,这让 X 射线检测在三个环节最有价值:新模具或新工艺的首件验证、生产过程中的周期抽检,以及可疑批次在进入机加工或装配之前的分拣——到了那一步再发现内部缺陷,代价要高得多。
本文图像由骅飞 HF-S100 X 射线检测设备拍摄。设备的具体规格与功能,以骅飞官网公布的技术规格书为准。
关于骅飞科技 骅飞科技(Shenzhen Wahfei Technology Co.,Ltd.)专注于工业 X 射线检测设备的研发与制造,产品覆盖 90 kV 至更高电压等级的微焦点机型,应用于铸件、电子制造、半导体封装、连接器、线材线缆等领域的无损检测。
说明:文中图像仅用于说明设备的检测能力与方法;具体判定标准请以供需双方确认的质量规范为准。